Qué revisamos en el área de empaque de banano
Los controles de desmane, pilas de desleche, clasificación y sellado que se aplican en una empacadora de banano antes de que la caja se cierre.
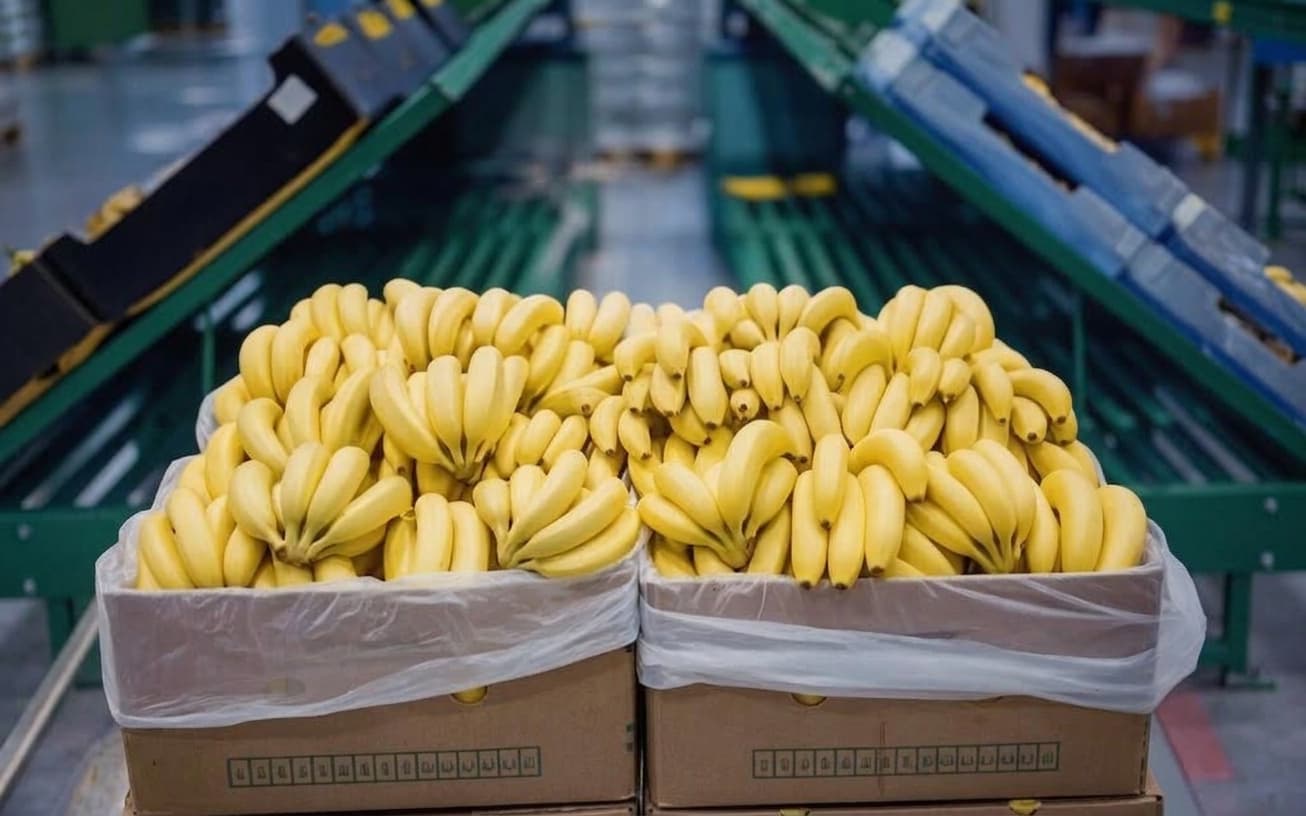
El área de empaque de una bananera es donde la fruta deja de ser un racimo y pasa a ser un producto con destino, calibre y cliente. Todo lo que ocurre ahí sucede una sola vez: una mano mal desmanada, un tiempo de pila mal llevado o una corona sin tratar no se corrigen aguas abajo. Este es el recorrido de controles, en el orden en que la fruta los atraviesa.
Recepción: la fruta ya llega con historia
Antes del primer corte, el racimo ya pasó por el campo y por el cable vía. Buena parte de los defectos que aparecen en la mesa de selección se generaron antes: daño de trips, cicatriz de hoja, roce entre racimos durante el transporte, maduración adelantada por demora entre corte y llegada.
Por eso el control de recepción registra la finca, el lote y la hora de corte. Un lote que llega con mucho tiempo acumulado se procesa primero, no en el orden en que llegó.
Desmane: el corte que define la mano
El desmane separa las manos del raquis con una cuchara o cuchilla curva. El corte debe ser limpio y seguir la curvatura de la corona, sin desgarrar el tejido: una corona rasgada es una puerta de entrada para la pudrición durante el viaje.
En este punto se descarta lo que no va a exportación:
- Manos con daño mecánico o golpes del transporte.
- Dedos con cicatriz profunda, deformación o curvatura fuera de rango.
- Fruta con madurez fisiológica adelantada, que no aguantará el tránsito.
- Daño de plagas visible en la cáscara.
Las pilas: el control es el tiempo
Cortada la mano, el banano libera látex. Las manos se colocan en pilas con agua para que ese látex escurra antes de seguir a la línea, y ahí el parámetro que se controla no es un ajuste de máquina: es el reloj.
El equilibrio es estrecho en los dos sentidos:
- Tiempo insuficiente: el látex se seca sobre la cáscara y deja manchas oscuras que aparecen en destino, cuando ya no hay nada que hacer.
- Tiempo excesivo: la fruta se sobrehidrata y sube el riesgo de pudrición de corona.
A eso se suma el estado del agua. El recambio, el control de cloro y el pH de las pilas forman parte de la misma revisión: agua saturada de látex y de carga microbiana deja de cumplir su función y empieza a ser un vehículo de contaminación cruzada entre lotes.
Clasificación: calibre, largo y defectos
La fruta pasa a selección, donde se separa por especificación del cliente. Las dos medidas que mandan son:
- El calibre, o grosor del dedo, que se toma con calibrador y se expresa en treintaidosavos de pulgada.
- El largo, medido en pulgadas sobre la curvatura externa del dedo.
Cada contrato define sus rangos, y mezclar calibres dentro de una misma caja es una de las causas más frecuentes de reclamo. Junto a la medida se revisa el acabado: cicatrices, speckling, daño de látex, deformaciones y cualquier defecto que supere la tolerancia acordada.
Corona, tratamiento y sellado
La corona es la zona crítica del banano en tránsito, porque es tejido cortado expuesto durante semanas. Ahí se aplica el tratamiento fungicida aprobado para prevenir la pudrición de corona, y el control verifica cobertura, dosificación y que la aplicación quede registrada.
Después viene el sellado con la viñeta de la marca correspondiente, que además de identificar el producto es parte de la trazabilidad comercial del lote.
El cierre de la caja
El pesaje es el último filtro antes de cerrar. La caja estándar de exportación de banano se empaca a 18,14 kg netos —las 40 libras del formato tradicional—, y tanto el faltante como el exceso son motivo de rechazo: uno incumple el contrato y el otro regala producto.
El acomodo dentro de la bolsa sigue el patrón definido por hileras, buscando que la fruta viaje sin desplazarse. A partir de ahí:
- Engome y cierre de la caja.
- Paletizado según el arreglo acordado y amarre del pallet.
- Identificación del pallet con lote, fecha y turno.
- Registro de hora de empaque y hora de entrada al cuarto de frío.
Por qué el checklist se firma
Cada uno de estos puntos queda en una boleta con responsable y hora. No es burocracia: cuando llega un reclamo desde el puerto de destino tres semanas después, esa boleta es lo único que permite ubicar el punto exacto donde la fruta se separó del estándar, y distinguir un problema de empaque de uno de transporte.
Ese es, al final, el trabajo del control de calidad en planta: dejar evidencia de que cada caja salió como se prometió.
